




























TECHNICAL SUPPORT

发布时间: 2026-09-15
渔船液压操纵的舵主机体系统操控船舶关系航行的安全核心安全部件, 有关船舶舵控改装与维修作业需求中, 对其相关安装验收不熟悉所造成的诸多不良包括运行不稳、渗漏泄漏以至出现失灵问题, 现已组织形成涵盖液压舵机体系及相关规范技术要求的渔船舵机作业安装规则说明, 服务相关施工以规避风险相关作业需求。
1. 基础条件确认
液压舵机安装前需对船体结构进行核查,舵机底座安装位置的船体梁结构具备足够强度和刚度, 焊接支撑框架应经过探伤检测确保无裂纹、无变形, 常见案例中某渔船因底座支撑梁焊接不牢固, 航行中产生共振导致液压管路接头松动漏油。
2. 设备清点与检验
构件逐项清点;部件逐一核对, 型号参数是否契合规划指定;组件优先检查: 液压缸活塞杆表面有无划损, 密封圈无损情况, 紧固件有无锈蚀;到场机械妥善防护, 规避日照雨淋。
3. 工具与材料准备
必备工具包含水平仪、百分表、液压驱动式扭力扳手、压线钳、弯管器等。密封材料需采用耐受氢化拆解液的老化型密封圈和密封胶, 严禁采用过置或者低劣封印件。
1. 舵机舱位置选择
液压舵机应安装船体结构坚固易于维护和检修处, 舵机舱应远离高温热源、振源, 环境温度宜维系范围5℃至40摄氏度间;舵机布置应保障液压管路短捷顺畅, 减弯头数降压力损失。
2. 与舵柄连接要求
舵机输出轴与舵柄的连接同心度良好, 安装时应使用百分表检测同轴度, 偏差不得超过0.5毫米, 连接法兰螺栓应按对角线顺序均匀紧固, 扭矩值应符合设备说明书要求, 某渔村船上因同轴度偏差过大, 导致舵机缸体偏磨, 使用寿命缩短近一半。
3. 管路敷设规范
需采用耐油钢管或高压软管之高压液压管路, 应避免急弯、相互干涉此管路走向也。管夹设置之间距, 契合相关规范: 于直管段每近1.5米处即设一个管夹, 另有近弯头0.3米之位当增设固定点需满足要求才行。凡所有此类高压液压管路, 均应做好防磨保护, 对与其船体接触的任一部位, 均应加装妥橡胶护套防止磨损。
1. 油泵与电机安装
油泵与电机应采用弹性联轴器连接, 安装后须测量联轴器同轴度, 径向偏差的数值小于0.1毫米, 角度偏差的数值小于1-0度, 底座应采用减振垫或是减振器, 削减运行振动传递至船体。
2. 油箱安装要求
用于舵机油缸较低下方要安装液压油箱, 确保系统回油流畅无阻滞避免内部空隙问题, 油箱承载量要充足需比系统实际油量更大更多, 应该要超过泵定额定总量三次再要多一点才行, 油箱内壁底部上方位置要安装分隔板材还有液位探测器设备, 可以便利随时查看油料位置能更快进行空气冷热交换等散热工作。
3. 阀组与控制装置安装
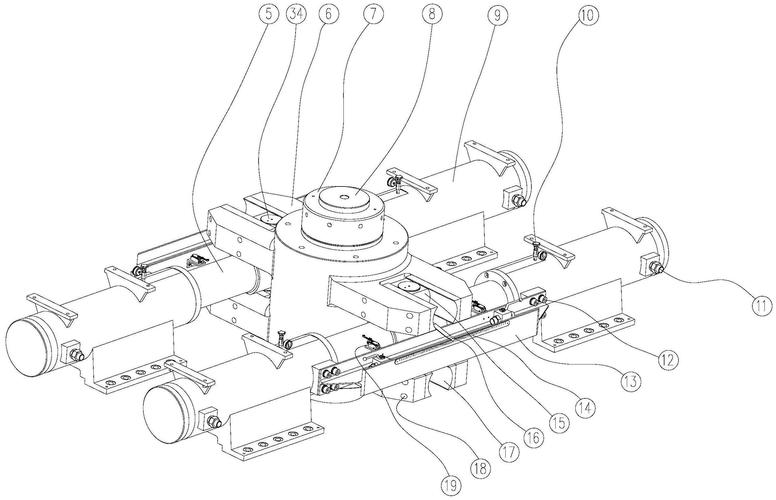
换向阀、溢流阀等控制阀组应安装在便于操作和维护的位置, 阀组底板安装面应平整;螺栓紧固力均匀。电液比例阀的电气接线应做好防水处理, 接插件应固定在稳固位置。
1. 传感器布置
舵角传感器安装应在舵杆或传动部件上, 确保检测信号与实际舵角保持一致不得差错。传感器安装支架要足够牢固坚挺程度要极致高, 须完全避免航行期间那种无规则、低频段小幅度的航行振动引发的信号源数据漂移情况。某远洋渔船因安装舵角传感器时螺栓、连接件这类安装部件松动故障, 从而出现舵角指示数据与实际舵角偏差的情况发生, 差点在那段夜暗的窄道航行时造成不必要的碰撞恶劣险情事故。
2. 控制柜安装
电气控制柜应安装在干燥、通风、无腐蚀性气体位置, 防护等级不低于IP54。柜内元器件布局应合理, 强弱电线缆应分开敷设, 应避免电磁干扰。所有电缆接入柜体时, 均应使用防水接头, 均要做好密封处理。
3. 接地与安全防护
舵机系统应设置靠谱的维护接地, 接地电阻不超4欧姆。控制回路应设定过载维护和短路保护, 主电源电路应裝上断路器或熔断器。紧急手操应急舵装置应按时测试, 确保主系统故障时能够切换。
1. 管路清洗
液压管路安装完成后注油之前, 要进行冲洗净化, 冲洗的流速应达到湍流的状态, 冲洗的时间不得少于2个小时, 直至油液的清洁度达到NAS 1638标准8级或者相当于ISO 4406标准18/16/13级。
2. 注油与排气
注油应使用过滤精度不大于10微米的滤油机, 从油箱最高处的注油口实施注入, 注油操作环节应开启放气塞, 进行系统内空气的排出。排气作业完成后, 启动舵机开展空载运转, 对各接头是否存在渗漏进行检查。
3. 系统压力调整
系统额定工作压力应该按设计值加以设定, 溢流阀调整须在空载工况之中施行。调整进程应缓慢旋紧调节螺钉, 每调整零点五兆帕测验一次舵机动作, 防范压力过高损坏密封件。
1. 舵角精度测试
满舵状态下, 舵机实际舵角和设定舵角的偏差要控制在±1度以内。正反方向倒车的舵角得保证准确相对称, 别出现卡滞情况。
2. 响应时间测试
自操舵指令发出后舵机开始动作的延迟时间应不超1秒, 自一舷满舵转至另一舷满舵时长应契合船舶检验规范全部相关要求。
3. 密封性测试
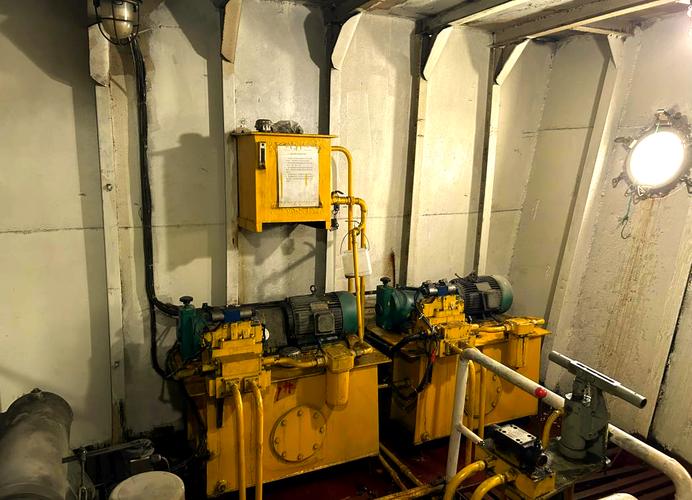
处于工作压力状态下的系统运行满三十分钟的时候, 各接头、法兰、活塞杆这些部位完全不准出现可被肉眼感知到的渗漏现象, 外部泄漏的总量小于每一分钟达到一毫升的数值。
4. 温升测试
设备连续运行达一小时后, 液压油箱所升温的油温高值不得超过十五摄氏温度度, 所配置油泵的处轴承的实际温度值不能超过七十数字为70的摄氏高温度值。
问题一:舵机动作迟滞
导致该问题出现的可能原因为油路堵阻、油液稠度不妥或者体系混入空气。防控法子涵盖定时调换液压油与过滤芯, 注油时彻底排气, 冬天选用低黏滞度液压油。
问题二:液压缸漏油
因活塞杆发生磨损, 或者出现密封圈产生老化情况, 导致问题的主要原因即是此状况。进行安装操作时, 需保证活塞杆的表面光洁度合乎相关标准, 防止有硬物产生表面划伤。开展密封圈更换作业时,应采用原厂指定规格型号的产品, 绝对严禁把不同材质的密封圈混合在一起进行使用。
问题三:异常噪音
油泵吸油不畅或者内泄能够引发噪音增大, 应查验吸油管路是不是存在泄漏情况, 油位有无正常出现, 油泵转速会不会超限。
液压舵机应建立定期维护制定制度。日常巡检的具体内容包括: 检查设备内部油体位置运行情况、仔细听辨舵机运行过程中的各类声音以及仔细查看各处是否出现渗漏等异常现象。每个月应分别紧固各连接管路和各类仪器接口接头, 认真清理滤油器。每半年应定期更换一次液压油, 并确保全方位清洗油箱的各区域。每年应对整个液压系统进行一次全面检测, 涵盖但不限于耐压测试、泄漏密封性测试和舵角校准。
核心重点再强调: 渔船液压舵机的装调质量径直判下航行平安, 严苛遵照技术指南推行。自安装点位选定、管线布设、电气衔接至系配调试, 每一处环节概不可忽略提醒船主和施工方在装机前认真钻研器材使用说明, 动工中留好进度记录, 验收时分条目检验, 保障舵机系列设施运转稳定安全。
行动建议:
安装前核对船体结构强度,必要时请船级社验船师现场指导
选用有资质的专业施工队伍,签订质量保证协议
建立舵机维护保养档案,记录每次检修内容和更换部件
出航前进行舵机功能测试伟创动力舵机,确认应急舵装置可用
发现异常 停机检查伟创动力,切勿带病运行





